Teollisuusjäähdyttimen puhdistus on toimenpide, jota lykätään helposti siihen saakka, kunnes tuotanto pakottaa seisokkiin. Silti jäähdyttimen huolto onnistuu useimmissa tilanteissa ilman tuotantokatkoa, kun toimenpiteet suunnitellaan etukäteen ja toteutetaan järjestelmällisesti. Tässä oppaassa käymme läpi, miten jäähdyttimen puhdistus tehdään oikein käynnissä olevan prosessin rinnalla, mitä välineitä tarvitset ja miten varmistat, että laite toimii puhdistuksen jälkeen moitteettomasti.
Bulk material handling -ympäristöissä jäähdyttimet altistuvat jatkuvasti kuluttaville materiaaleille, pölylle ja korkeille lämpötiloille. Tämä kiihdyttää pinnoitteiden ja materiaalijäämien kertymistä laitteen sisäpinnoille ja jäähdytyselementteihin. Puhdistamatta jätetty jäähdytin menettää jäähdytystehoaan vähitellen, mikä näkyy kohonneina ulostulolämpötiloina ja kasvavana energiankulutuksena. Tutustu jäähdytysratkaisuihimme ja katso, millaisia vaihtoehtoja vaativiin kohteisiin on tarjolla.
Tarvittavat välineet ja turvallisuusvalmistelut ennen puhdistusta
Aloita kartoittamalla, millaista materiaalia jäähdytin käsittelee. Kuumat metallurgiset kuonat, tuhkat ja hienojakoiset pölyt vaativat eri suojatasoja kuin kosteammat sivuvirrat. Turvallisuusvalmistelut eivät ole muodollisuus, vaan ne määrittävät, miten puhdistus ylipäätään voidaan toteuttaa prosessin ollessa käynnissä.
Kerää seuraavat välineet ja suojavarusteet ennen kuin aloitat:
- Henkilökohtaiset suojavarusteet: hengityssuojain (vähintään P3-luokka pölyisessä ympäristössä), kuumuudenkestävät käsineet, suojalasit ja tarvittaessa kuumuudenkestävä suojapuku
- Paineilmapuhallin tai teollisuusimuri materiaalijäämien poistamiseen
- Harjat ja kaavinterät pinnoittuneiden pintojen mekaaniseen puhdistukseen
- Lämpömittari tai lämpökamera pintojen lämpötilan tarkistamiseen ennen kosketusta
- Lukituslaitteet (LOTO-lukot) huollettavien huoltoluukkujen ja tarkistusaukkojen varmistamiseen
- Pölynkeräysastia tai suljettu säiliö puhdistuksessa irtoavalle materiaalille
Tee ennen puhdistuksen aloittamista kirjallinen riskiarvio yhdessä prosessivastaavan kanssa. Selvitä, mitkä osat laitteesta voidaan avata käynnissä olevan prosessin aikana ja mitkä edellyttävät paikallista eristystä. Monissa jäähdytinratkaisuissa huoltoluukut ja tarkastusaukot on suunniteltu niin, että ne voidaan avata turvallisesti ilman koko laitteen sammuttamista, mutta tämä on aina varmistettava laitteen dokumentaatiosta ja valmistajan ohjeista.
Puhdistuksen suorittaminen käynnissä olevan prosessin rinnalla
Puhdistus käynnissä olevan prosessin rinnalla perustuu siihen, että toimit laitteen eri vyöhykkeissä järjestyksessä ilman, että keskeytät materiaalivirtaa. Tämä edellyttää hyvää yhteistyötä prosessioperaattorin kanssa, jotta materiaalivirran vaihteluihin voidaan varautua puhdistuksen aikana.
Etene puhdistuksessa seuraavassa järjestyksessä:
- Avaa ensimmäinen tarkastusluukku laitteen syöttöpäästä. Tarkista lämpötila ennen kuin viet käden tai työkalun sisälle.
- Poista irtonainen materiaali paineilmapuhaltimella tai teollisuusimurilla. Suuntaa ilmavirta niin, että irtoava pöly ohjautuu keräysastiaan eikä leviä ympäristöön.
- Puhdista pinnoittuneet pinnat mekaanisesti harjalla tai kaavinterällä. Kiinnitä erityistä huomiota jäähdytyselementtien välisiin rakoihin, joihin materiaali kerääntyy herkimmin.
- Sulje luukku ja siirry seuraavaan vyöhykkeeseen. Anna edellisen vyöhykkeen tasaantua ennen kuin avaat seuraavan luukun.
- Toista toimenpide laitteen poistoaukkoon saakka.
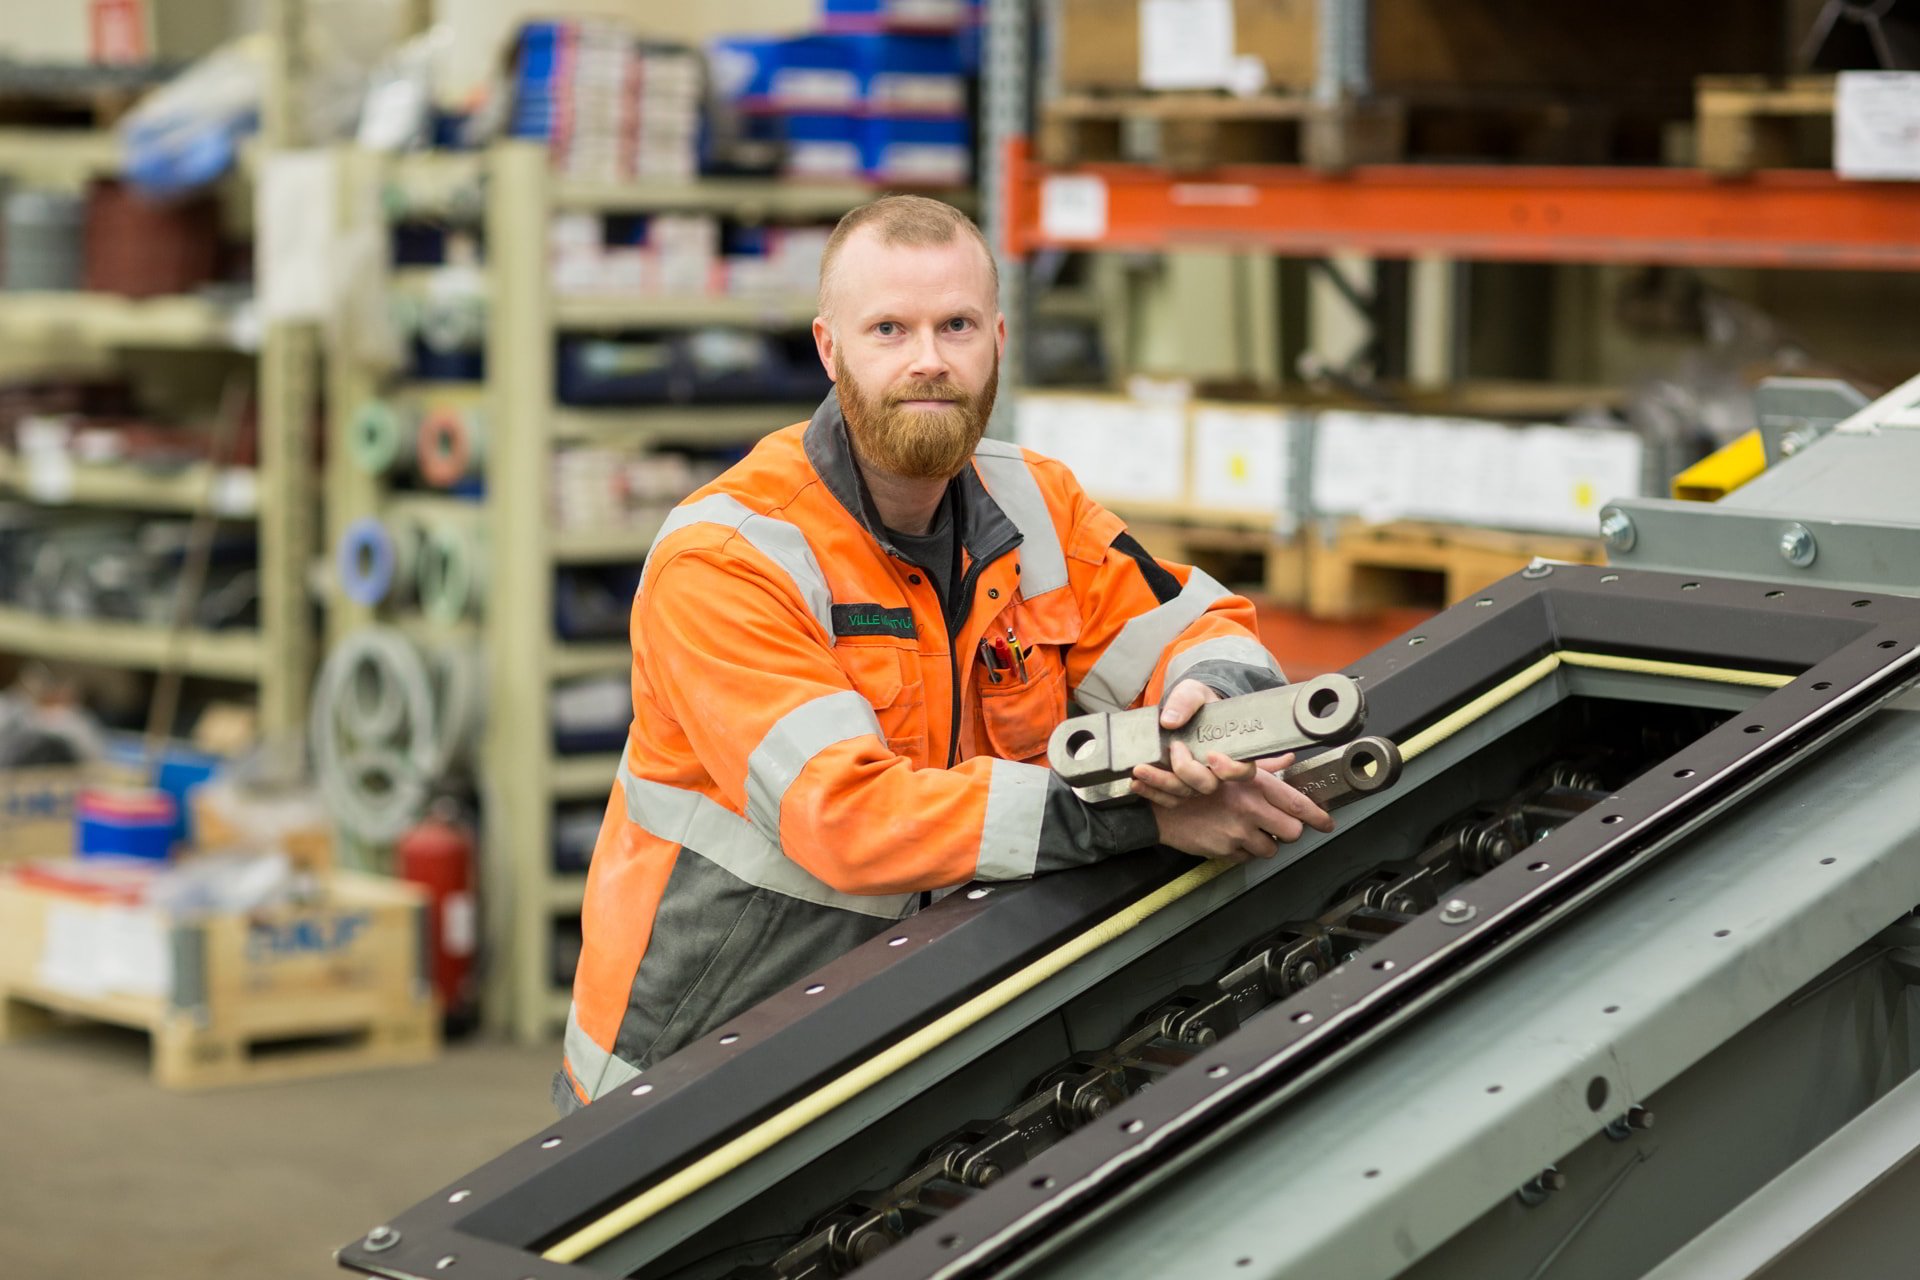
Jos jäähdyttimessä on irrotettavat paneelit, kuten modulaarisissa pyörivissä jäähdyttimissä, voit poistaa yksittäisen paneelin puhdistusta tai tarkastusta varten ilman, että laitteen toiminta keskeytyy kokonaan. Tämä on merkittävä etu verrattuna perinteisiin ratkaisuihin, joissa koko laite on avattava huoltotöitä varten. Ota yhteyttä, jos haluat selvittää, soveltuuko laitteistosi tähän toimintatapaan.
Puhdistustuloksen tarkistus ja toimintakunnon varmistaminen
Kun puhdistus on tehty kaikissa vyöhykkeissä, on aika varmistaa, että laite toimii suunnitellusti. Pelkkä silmämääräinen tarkastus ei riitä, vaan toimintakunto on varmistettava mitattavilla arvoilla.
Tarkista puhdistuksen jälkeen seuraavat asiat:
- Mittaa materiaalin ulostulolämpötila ja vertaa sitä prosessin tavoitearvoon. Jos lämpötila on laskenut kohti tavoitearvoa, puhdistus on onnistunut.
- Tarkasta kaikki luukut ja paneelit visuaalisesti. Varmista, että tiivisteet ovat ehjät ja kiinnitykset kunnossa.
- Seuraa laitteen energiankulutusta seuraavan käyttötunnin ajan. Puhdistettu jäähdytin kuluttaa vähemmän energiaa samaan jäähdytystehoon verrattuna kuin tukostunut laite.
- Kirjaa puhdistuspäivä, havaitut vauriot ja materiaalijäämien määrä huoltokirjaan. Nämä tiedot ovat arvokkaita seuraavan puhdistusvälin määrittämisessä.
Jos ulostulolämpötila ei laske odotetulla tavalla puhdistuksen jälkeen, syy voi olla mekaaninen vaurio jäähdytyselementeissä tai jäähdytysvesipiirissä. Tässä tapauksessa tarvitaan syvempi tarkastus, joka voi edellyttää lyhyttä tuotantokatkoa. Varhainen havainto on kuitenkin aina parempi kuin odottaminen siihen pisteeseen, että laite lakkaa toimimasta kokonaan. Katso referenssejämme ja näe, miten vastaavia tilanteita on ratkaistu erilaisissa prosessiympäristöissä.
Puhdistusvälin optimointi materiaalin ominaisuuksien mukaan
Yksi yleisimmistä virheistä teollisuusjäähdyttimien huollossa on se, että puhdistusväli määritetään kalenterin eikä materiaalin käyttäytymisen perusteella. Kuusi kuukautta sopii yhdelle materiaalille, mutta toisella materiaalilla sama laite voi tukostua muutamassa viikossa.
Puhdistusvälin optimoinnissa kannattaa huomioida seuraavat tekijät:
- Materiaalin kosteuspitoisuus: Kosteat materiaalit, kuten sakot ja liete, tarttuvat pinnoille kuivia materiaaleja herkemmin ja lyhentävät puhdistusväliä merkittävästi.
- Hiukkaskoko ja jakauma: Hienojakoiset materiaalit, kuten lentotuhka tai akkupöly, tunkeutuvat pieniin rakoihin ja edellyttävät tiheämpää puhdistusta kuin karkeammat materiaalit.
- Materiaalin sintraantumistaipumus: Jotkut materiaalit, kuten tietyt kuonat ja kalkkipölyt, kovettuvat lämmön vaikutuksesta ja muodostavat vaikeasti irrotettavia kerrostumia. Näissä tapauksissa tiheämpi puhdistus on selvästi edullisempaa kuin kovettuneiden kerrostumien mekaaninen poisto.
- Prosessin kuormitusaste: Jatkuvasti täydellä kapasiteetilla ajettava laite likaantuu nopeammin kuin osittaisella kuormituksella toimiva.
Rakenna puhdistusohjelma seuraamalla ulostulolämpötilaa systemaattisesti. Kun lämpötila alkaa nousta ilman muutosta prosessiolosuhteissa, se on merkki siitä, että puhdistus on tarpeen. Kirjaamalla tämän nousun ajankohdan useamman jakson ajan saat luotettavan kuvan siitä, mikä puhdistusväli vastaa juuri sinun prosessisi tarpeita.
Kopar suunnittelee jäähdytysratkaisut aina materiaalin todellisten ominaisuuksien pohjalta, ja tarvittaessa uusien materiaalien käyttäytymistä voidaan testata koelaitoksessa ennen lopullista mitoitusta. Tämä vähentää käyttöönottoon liittyviä riskejä ja auttaa määrittämään oikean huoltovälin jo etukäteen. Tutustu jäähdytysratkaisuihimme tai ota yhteyttä, niin käydään läpi, miten ratkaisu sopii juuri sinun prosessiisi.
You have a challenge that needs solving?
Let us help! Contact us for more information about our products and services.